石墨盘平面加工工艺、精密检测与变形控制全解析
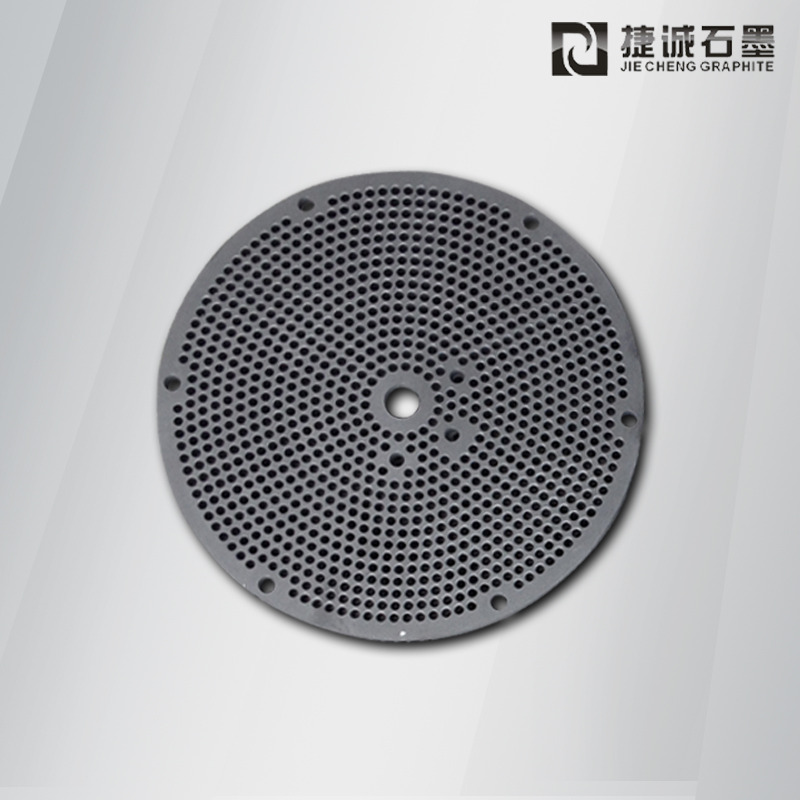
石墨盘是一种圆盘状的石墨制品,广泛应用于高温炉承载、半导体晶圆处理、电子烧结和机械密封等领域。对于大多数应用而言,石墨盘的平面度是最关键的质量指标,直接影响工件的摆放稳定性、受热均匀性和密封效果。了解石墨盘平面度的加工保证、精密检测和变形控制方法,是获得高品质石墨盘的关键。
平面度是衡量石墨盘表面平整程度的几何公差,指的是实际表面相对于理想平面的偏离程度。对于普通工业用石墨盘,平面度要求通常在每米0.1到0.5毫米之间;对于半导体和精密仪器用石墨盘,平面度要求可能达到每米0.02毫米甚至更高。平面度不好的石墨盘,在使用中会导致工件摆放不稳、底部接触不良、传热不均,在密封应用中则会造成泄漏。因此,平面度是石墨盘加工中最核心的控制指标。
加工工艺是保证石墨盘平面度的基础。石墨盘的平面度加工通常经过粗铣、半精铣、精铣和研磨等多道工序。粗铣阶段快速去除多余材料,留出1到2毫米的加工余量;半精铣修正粗加工留下的误差,留出0.3到0.5毫米的精加工余量;精铣达到接近最终的平面度,留出0.05到0.1毫米的研磨余量;研磨阶段使用研磨盘和研磨膏,对盘面进行精密光整加工,达到最终的平面度要求。每道工序之间需要有足够的时效时间,让加工应力充分释放,避免后续加工后因应力释放导致变形。对于大尺寸和高精度石墨盘,粗加工后进行人工时效或自然时效处理,是保证平面度稳定的重要措施。
设备和工装是平面度加工的硬件保障。精铣平面需要使用高精度的数控加工中心或龙门铣床,机床的工作台平面度和主轴垂直度直接影响加工精度。研磨是获得超高平面度的关键工序,需要使用高精度的研磨盘(通常为铸铁或花岗岩材质,自身平面度经过校准),配合细粒度研磨膏进行。研磨时采用"8"字形或圆周运动轨迹,使盘面各部位的研磨量均匀。对于大尺寸石墨盘,可以采用旋转工作台配合固定研磨头的方式,保证整个盘面的研磨均匀性。装夹方式也很重要,应采用真空吸盘或多点支撑,避免因装夹力导致盘面变形,加工后松开装夹时的回弹会影响最终平面度。
精密检测是验证石墨盘平面度的必要手段。常用的平面度检测方法包括:平板打表法,将石墨盘放在高精度平板上,用百分表或千分表测量盘面各点的高度差,计算平面度,这种方法简单实用,适合中等精度要求;平晶干涉法,利用光学平晶与盘面之间的干涉条纹来判断平面度,精度可达微米级,适合小尺寸高精度盘面;三坐标测量法,使用三坐标测量机在盘面上采集大量点的数据,通过软件计算平面度,精度高且数据全面,适合大尺寸和复杂盘面;激光平面度测量仪,通过激光扫描快速获取整个盘面的高度分布,效率高、数据直观。东莞市捷诚石墨制品有限公司配备了三坐标测量仪和精密检测平台,能够对石墨盘的平面度进行精确检测并出具检测报告。
变形控制是石墨盘平面度管理中的难点。石墨盘在加工和使用过程中可能因多种原因发生变形:加工应力释放导致的翘曲,通常在加工后一段时间内逐渐显现;温度变化导致的热变形,虽然石墨热膨胀系数小,但大尺寸盘面的绝对变形量仍不可忽视;使用中的不均匀氧化和载荷导致的变形。控制变形的措施包括:选用组织均匀、内应力小的等静压石墨;加工过程中合理安排粗精加工,穿插时效处理;使用中控制升降温速度,避免热冲击;盘面载荷均匀分布,避免局部过载;对于在高温空气中使用的石墨盘,关注氧化均匀性,必要时采取抗氧化措施。
使用中的平面度维护是延长石墨盘寿命的重要环节。日常使用中应注意:轻拿轻放,避免盘面磕碰和划伤;放置在平整的支撑面上,避免悬空放置导致变形;定期清洁盘面,去除附着物和残留物;定期检测平面度,当变形超过允许值时及时处理。对于轻度变形的石墨盘,可以通过重新研磨恢复平面度;对于变形严重或厚度不足的盘面,应考虑更换。在多盘堆叠存放时,盘与盘之间应垫上软质隔离材料,避免盘面相互划伤。
应用案例展示了平面度的重要性。在半导体晶圆承载盘中,平面度直接影响晶圆与盘面的接触均匀性,进而影响热处理的温度均匀性,平面度不良可能导致晶圆翘曲和器件性能不均;在电子烧结承载盘中,平面度影响元件的摆放高度一致性,导致烧结时压力不均;在机械密封中,石墨密封盘的平面度直接决定密封效果,平面度超标会导致介质泄漏。这些应用都对石墨盘的平面度提出了严格要求。
石墨盘的平面度保证是一项系统工程,需要从材料、加工、检测到使用维护的全流程控制。东莞市捷诚石墨制品有限公司在高精度石墨盘的加工方面拥有丰富经验和完善的检测手段,能够为客户提供平面度达微米级的高品质石墨盘产品,并提供平面度检测和修复服务。