如何避免石墨盘损坏
为防止石墨盘损坏,需从资料挑选、工艺优化、运用环境操控、操作标准及维护保养等方面综合采取办法。以下是详细主张:
一、资料挑选与优化
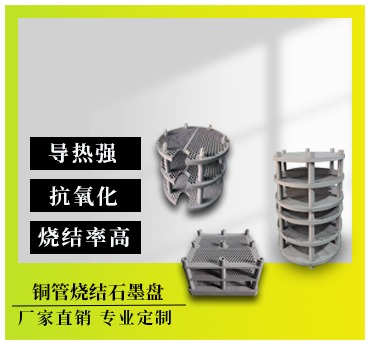
选用高纯度、高密度石墨
纯度:优先挑选固定碳含量≥99.5%的石墨,削减杂质(如硅、铁)对热稳定性和抗氧化性的影响。
密度:选用等静压石墨(密度≥1.85 g/cm3),其均匀的微观结构可提高抗热震性和机械强度。
事例:在半导体烧结炉中,高纯等静压石墨盘的运用寿命比一般模压石墨长30%以上。
外表改性处理
抗氧化涂层:在石墨盘外表涂覆碳化硅(SiC)或碳化钽(TaC)涂层,可提高抗氧化温度至1600℃以上。
渗碳处理:经过高温渗碳工艺,在外表形成细密碳化层,增强耐磨性和抗腐蚀性。
二、加工与制作工艺操控
优化机械加工参数
刀具挑选:运用金刚石涂层刀具,切削速度操控在500-1000 m/min,进给量≤0.05 mm/rev,削减层间剥离危险。
冷却润滑:选用微量润滑(MQL)技能,降低切削热,防止微裂纹发生。
热处理工艺标准化
石墨化处理:在2800-3000℃下进行高温石墨化,消除加工应力,提高晶粒完整性。
应力消除退火:在1000-1200℃下保温4-6小时,缓慢降温至室温,削减残余应力。
三、运用环境与工况优化
温度与气氛操控
升温速率:≤50℃/min,防止急冷急热导致热应力集中。
气氛维护:在惰性气体(如氩气)或还原性气氛(如氢气)中运用,氧气含量≤10 ppm,防止氧化。
事例:在光伏单晶炉中,通入高纯氩气(露点≤-60℃)可延长石墨盘寿命50%以上。
载荷与支撑设计
均匀受热:保证石墨盘与加热元件间距≥20 mm,防止部分过热。
支撑结构:选用三点支撑或环形支撑,削减接触应力,防止变形。
四、操作标准与维护保养
装置与固定
水平校准:运用激光水平仪保证石墨盘装置差错≤0.1 mm/m。
固定方式:选用弹性卡扣或柔性垫片,防止刚性固定导致应力集中。
定时清洁与查看
清洁频率:每批次生产后,用吸尘器或压缩空气清除外表粉尘。
查看项目:每月查看外表裂纹、氧化层厚度(≤0.5 mm)及尺寸变形(≤0.3%)。
寿命办理与替换
寿命监测:经过红外热成像监测外表温度散布,反常升温≥20℃时需评价替换。
替换标准:当氧化层厚度超过0.5 mm或呈现贯穿性裂纹时,立即替换。
五、设计与选型优化
结构优化
圆角设计:边际倒角R≥5 mm,削减应力集中。
壁厚均匀性:壁厚偏差≤±0.5 mm,防止热膨胀不均导致开裂。
资料匹配
工况适配:高温氧化环境选用抗氧化石墨(如C/C复合资料),高载荷工况选用高强度石墨(如细颗粒等静压石墨)。
六、应急处理与预防办法
裂纹修正
部分修补:对微裂纹(≤1mm)可选用碳化硅胶泥填补,固化后打磨平坦。
整体加固:对严峻裂纹,可粘贴碳纤维布增强,提高抗裂功能。
备用件办理
库存策略:按设备数量的10%-15%储藏备用石墨盘,保证紧急替换。
供货商协作:与供货商签订快速呼应协议,缩短交货周期至≤2周。
经过资料晋级、工艺优化、环境操控、标准操作及预防性维护五方面协同,可明显降低石墨盘损坏率。详细实施时需结合设备工况、本钱预算及技能可行性,制定个性化方案。例如,在半导体职业,选用高纯等静压石墨+抗氧化涂层+惰性气氛维护,可使石墨盘寿命延长至1年以上;而在一般工业炉中,经过优化热处理工艺和操作标准,也可将寿命提高50%以上。

热门关键词