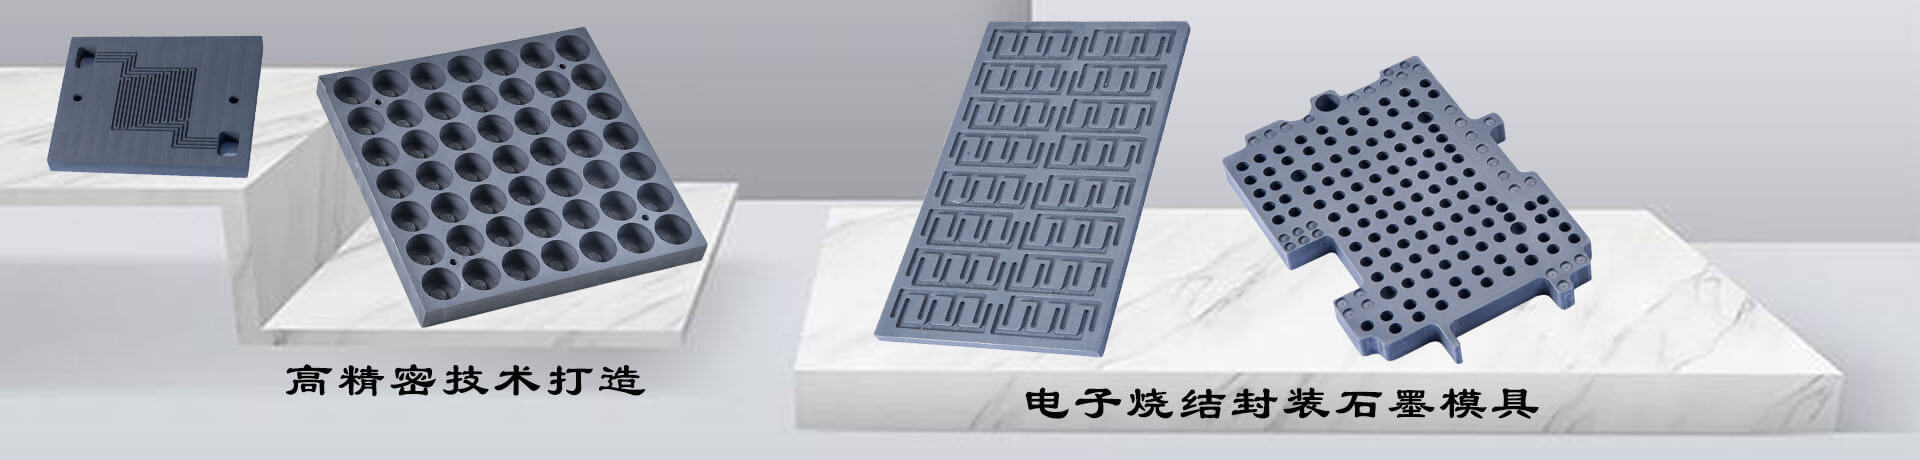
超薄VC散热板石墨夹具
超薄VC散热板石墨夹具的高精度加工与成型触及材料特性、工艺选择和精度操控三个中心环节,以下从加工技能、成型办法、精度保障三个维度展开分析:
一、高精度加工技能
微细加工技能
激光切开:采用皮秒激光实现50μm级精密切开,热影响区<10μm
电火花加工:用于杂乱型腔加工,外表粗糙度Ra<0.2μm
离子束刻蚀:纳米级外表纹路加工,精度达5nm
复合研磨工艺
三步抛光法:粗磨(金刚石砂轮)→精磨(树脂砂轮)→化学机械抛光(SiO2溶胶)
纳米级平整度:外表粗糙度Ra<0.05μm,平面度公役±0.003mm
智能补偿加工
在线检测:集成红外测温+振动监测,实时补偿热变形
自适应加工:根据数字孪生模型的参数优化,加工误差<0.005mm
二、先进成型办法
高温烧结技能
梯度烧结:分三段控温(800℃/1200℃/1800℃),孔隙率梯度散布
超高压成型:300MPa压力下成型,密度达2.25g/cm3(理论极限值)
分散焊接工艺
瞬态液相分散焊:增加B-Ni中间层,焊接温度下降200℃,接头强度>150MPa
真空度操控:焊接进程维持10?3Pa真空度,防止氧化
3D打印辅助成型
SLA光固化:打印精度25μm,用于杂乱流道模具制造
复合打印:石墨基体+铜网复合打印,界面结合强度>80MPa
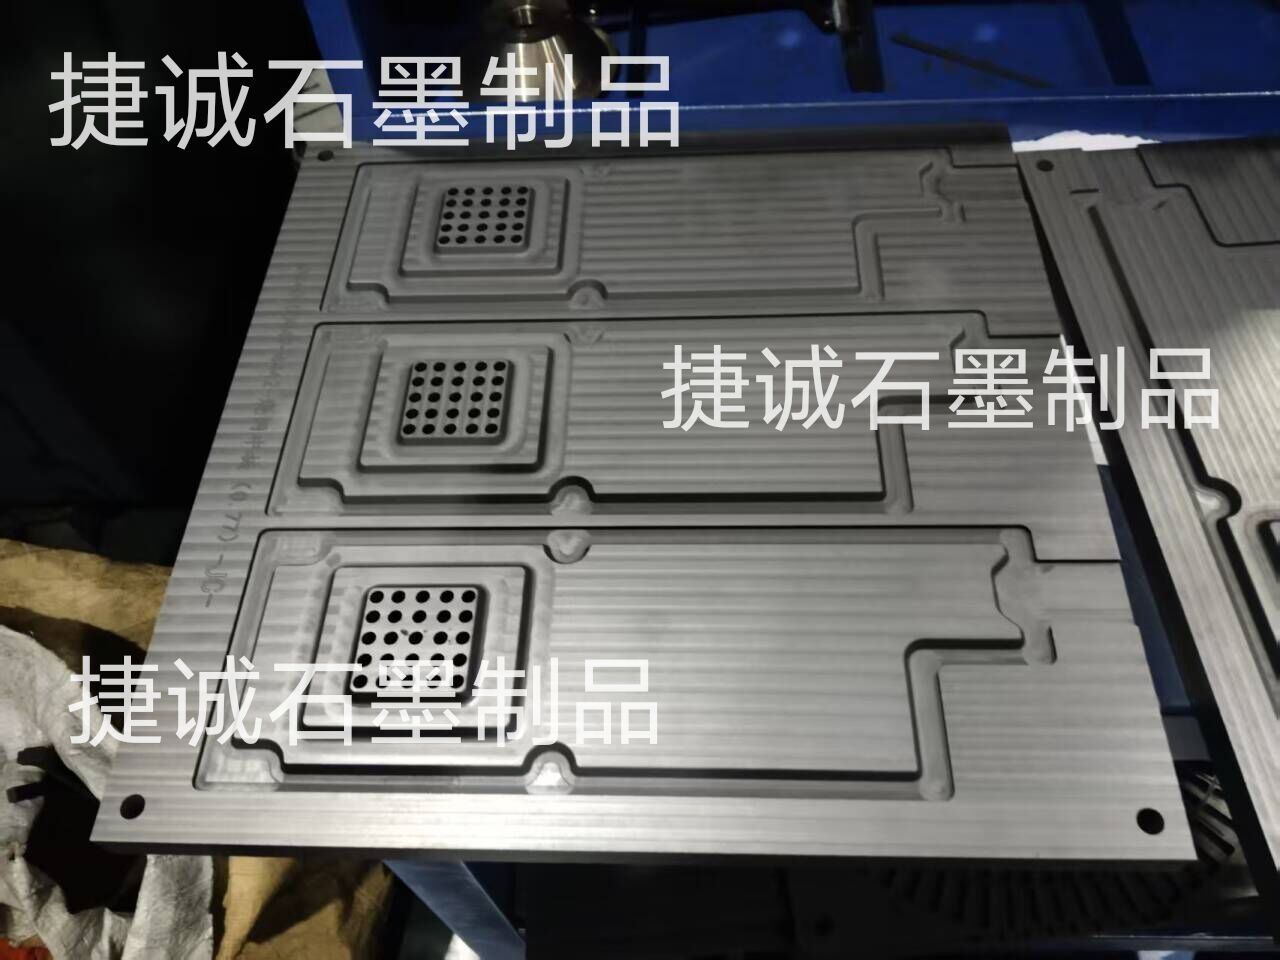
工装夹具设计
气动起浮夹头:自适应工件变形,夹持力均匀性±2%
真空吸附渠道:分区压力操控,平面度公役±0.005mm
热变形操控
对称冷却系统:双循环水冷+温度反应操控,温差<0.5℃
相位补偿算法:根据有限元分析的变形预测,补偿量精度±0.01mm
质量检测体系
三维CT检测:分辨率10μm,内部缺陷检测精度>98%
热性能测验:红外热像仪+热流计,导热系数测量误差<3%
经过实施上述精密加工与成型方案,可使超薄VC散热板石墨夹具的精度到达世界领先水平,满意5G通讯、新能源轿车等高功率密度场景需求。主张每批次生产前进行工艺验证,每季度迭代晋级操控算法。

热门关键词