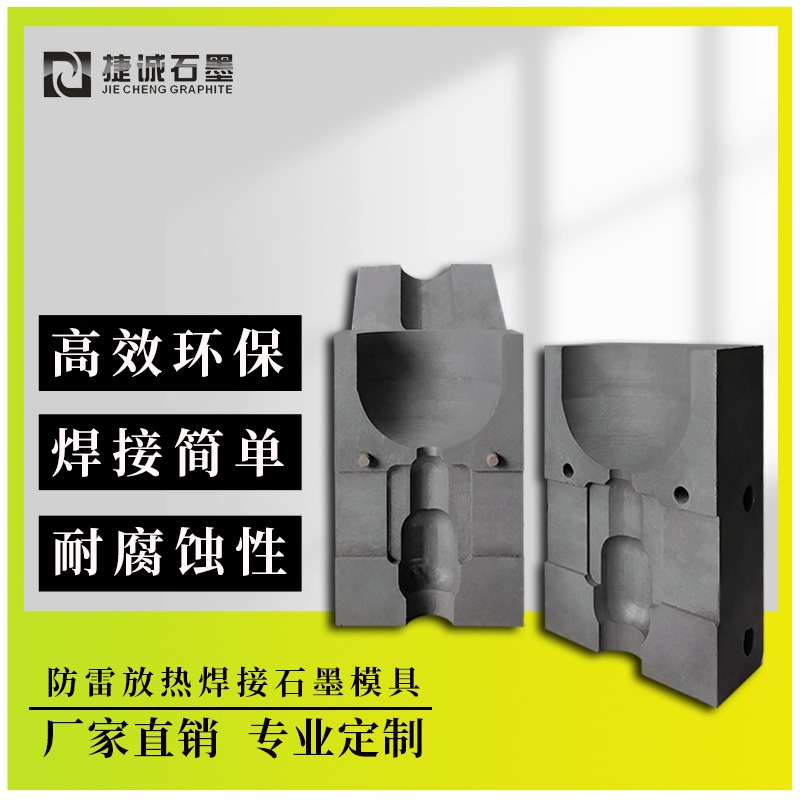
防雷接地专用耐高温焊接石墨模具
防雷接地专用耐高温焊接石墨模具的升温速率需严厉遵照梯度控制准则:
初次运用时的梯度升温法
新模具初次投入运用需实行阶梯式升温程序:
室温至500℃:每升温100℃保温30分钟
500℃以上:每升温200℃保温1小时
此办法可有用开释模具内部应力,避免直接高温导致的开裂风险。某复合材料厂曾因未实行该程序,将模具从室温直接升至1600℃,导致第三次运用时呈现纵向裂纹,维修本钱超2万元。
日常生产中的升温速率束缚
惯例运用场景下,升温速率应控制在≤5℃/分钟,避免热冲击对模具结构形成危害。该参数根据石墨材料特性及热膨胀系数优化得出,可确保模具在一再运用中的尺度稳定性。
热压成型阶段的分阶段加压
在温度到达烧结温度一半时开端缓慢加压,抵达政策温度后将压力调至30MPa并同步保温保压。此进程需配合精确的温度-压力曲线控制,例如:
初始阶段:施加10%预设压力(如政策30MPa则先加3MPa)并保温10分钟
中间阶段:加压至50%压力并保温20分钟
最终阶段:加至满压完成成型
高温处理阶段的升温速率优化
关于石墨化等高温处理工序,需选用分段升温策略:
300℃以下:升温速率6.5℃/小时
300-400℃:升温速率4.5℃/小时
400-700℃:升温速率1.5℃/小时
700℃以上:升温速率2℃/小时
该工艺可确保模具材料内部安排均匀转化,避免因升温过快导致的结构缺点。
降温阶段的速率控制
烧结完成后需以5℃/小时的速率缓慢降温至室温,避免因热应力会集导致模具开裂。某专利技术显示,经过精确控制降温曲线,可使模具石墨化合格率提升至98%以上。