电缆等径放热焊接石墨模具
电缆等径放热焊接石墨模具的中心解析
一、模具结构与作业原理
模块化规划
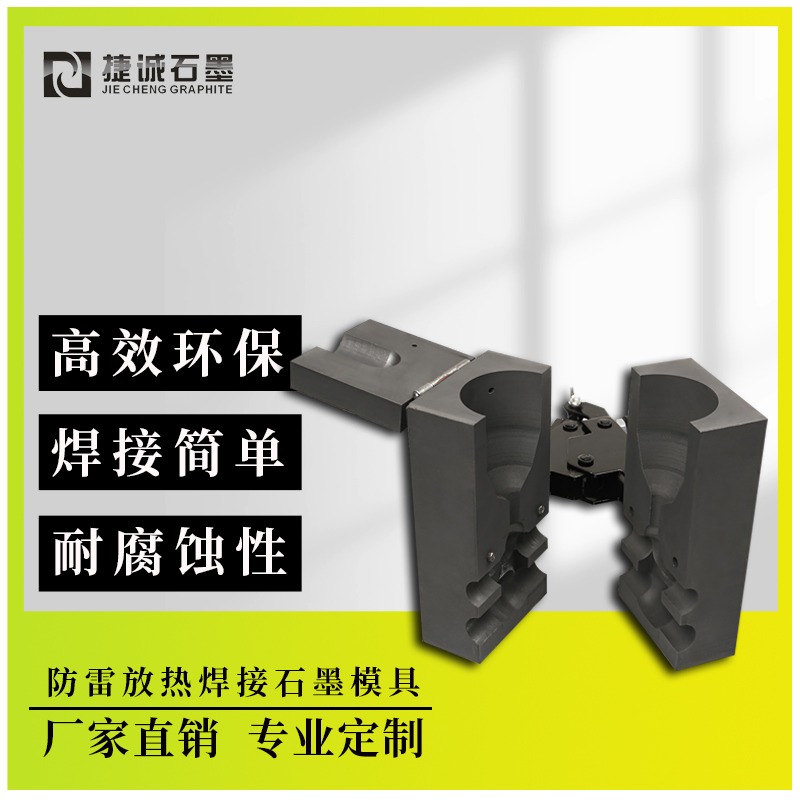
组成:模具本体、模具盖、铰链、模芯、熔接腔、导流槽、夹紧装置(如丝杆升降组织或L形笔直夹持结构)。
功用:模芯与熔接腔经过导流槽连通,保证铝热反应发生的高温熔融金属(2500℃以上)均匀填充;夹紧装置经过多点位固定(如旋转手柄驱动螺杆),完结模具密封,防止气体走漏或金属喷溅。
优势:分体式结构便于快速替换磨损部件(如模芯),单模块替换时刻≤15分钟,维修本钱下降60%。
材料特性
高纯石墨:纯度≥99.9%,耐温>3000℃,导热系数120-165W/m·K,保证高温下结构稳定且热量均匀传递。
定制化增强:部分模具添加铝材质阻隔垫片,缓冲焊药反应时的热冲击,延伸使用寿命至100次以上。
二、操作快捷性规划
快速开合机制
铰链衔接:模具盖与本体经过铰链完结“一推一压”开合,操作时刻≤2秒,适应野外高频焊接需求。
丝杆升降组织:处理墙角等空间受限场景的焊接问题,开合行程添加30%,适配大截面导体(如Φ50mm以上铜排)。
可视化与精准操控
通明观察窗:模具盖集成耐高温石英玻璃窗口,实时观察焊料流动状态,刻度线精度±0.1g,防止过量或不足。
引火粉主动铺洒:旋转式点火仓经过仓体旋转完结引火粉均匀铺撒,点火成功率提升至99%,省略手动铺粉步骤。
安全防护规划
两层防护点火开关:旋转盖+按压式结构,需先旋转90°再按压点火,防止误触;防护盖自带锁止功用,运送时主动锁定。
温变警示涂层:模具外外表喷涂变色涂层(150℃变红),直观提示冷却状态,防止烫伤;硅胶隔热套使手柄外表温度≤50℃。
三、使用场景与优势
典型使用领域
电力系统:母线槽、电缆桥架衔接,焊接点电阻改变率≤0.02%,满意IEEE837标准。
防雷工程:石化储罐防静电接地系统,焊接接头抗拉强度>150MPa,耐腐蚀性强。
铁路信号:综合接地系统,单次焊接时刻≤30秒,功率较机械衔接提升50%。
中心优势
高强度衔接:冶金结合接头强度达母材90%以上,承受机械应力与热应力。
低电阻损耗:焊接点电阻与母材一致,减少电能损耗,提升传输功率。
环境适应性:适用于高温、潮湿、腐蚀等恶劣环境,如沿海地区接地网。
四、维护与本钱操控
定期保养
清洁流程:使用软毛刷清除型腔残渣,喷灯或烘干箱去除模具水分(预处理阶段关键步骤)。
涂层维护:对模具外表进行纳米疏金属涂层处理,焊渣附着率下降80%,清洁时刻缩短至1分钟/次。
寿命与本钱
使用寿命:标准操作下可达50-100次,熟练工可经过精准操控焊料用量延伸至120次。
本钱优化:模块化规划使单次使用本钱下降至传统模具的60%,长时刻维护费用减少40%。
五、职业趋势与创新
智能化晋级
NFC芯片集成:记载焊接参数(如温度、时刻)并上传云端,完结质量追溯与工艺优化。
冷凝室组件:将焊接烟气处理功率提升至98%,符合环保要求。
定制化服务
异形模具开发:根据客户需求规划T型、十字型等复杂结构,适配非标导体衔接。
快速响应生产:五轴数控机床加工精度±0.1mm,48小时内完结模具定制与发货。

热门关键词