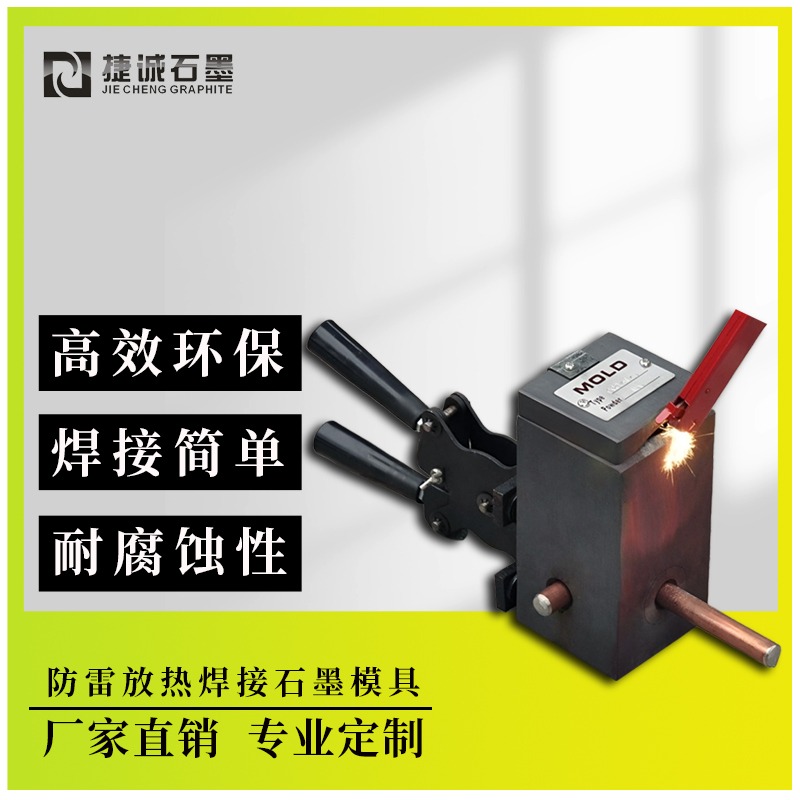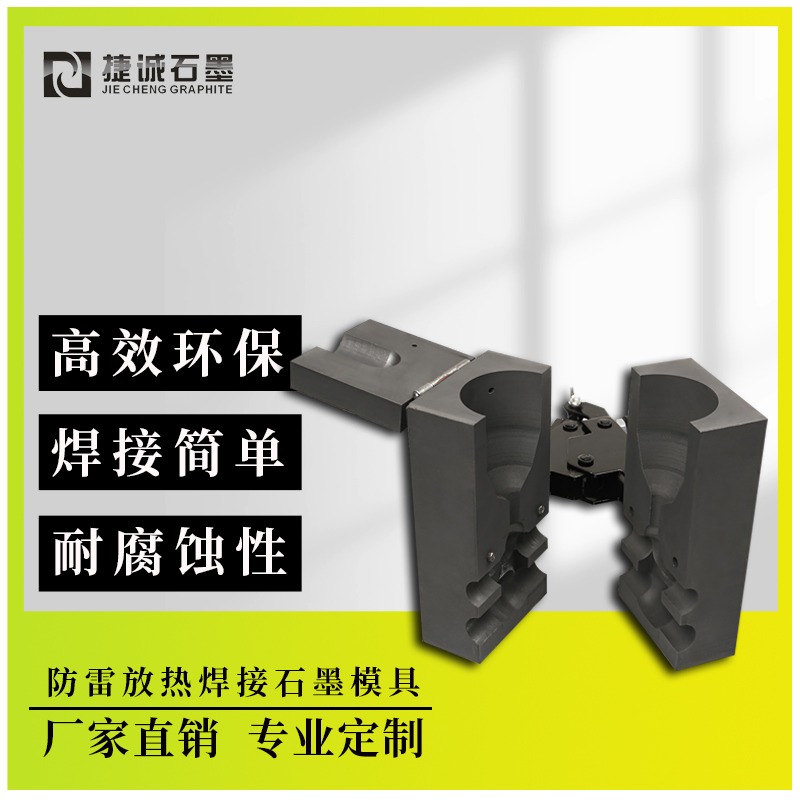
防雷接地热熔焊接模具的制造质量
防雷接地热熔焊接模具(以高纯石墨为主要材质)的制作质量直接影响焊接点的导电性、机械强度和耐久性,需从资料挑选、结构规划、加工精度、热处理工艺及质量检测五大核心环节把控,具体分析如下:
一、资料挑选:高纯石墨的纯度与功能
纯度要求:模具主体需选用纯度≥99.9%的高纯石墨,保证耐温功能超过3000℃,导热系数达129W/(m·K)。低纯度石墨或许导致模具在高温下开裂或变形,影响焊接质量。
抗氧化处理:部分模具会涂覆陶瓷涂层或进行抗氧化处理,增强耐高温氧化能力,延长使用寿命。
二、结构规划:精密性与耐久性
模腔公役控制:模腔尺度公役需严格控制在±0.1mm以内,保证焊料填充率≥95%。公役过大或许导致焊接点填充不丰满,电阻升高。
耐久规划:高效模具的平均使用寿命需≥200次焊接(普通模具仅50-80次),通过优化石墨颗粒结合强度和模腔结构完成。
开合精度:模具开合精度需到达±0.1mm,削减焊接进程中的错位危险,保证焊接点强度。
三、加工精度:数控加工与外表处理
数控加工:
粗加工:使用3轴/4轴数控铣床,分层切削(每刀深度≤2mm),保证尺度精度。
精加工:选用球头铣刀(R1-R3)进行曲面精铣,外表粗糙度Ra≤0.8μm,进步焊接点光洁度。
微孔加工:直径0.5mm以下微孔选用电火花工艺,精度达±0.005mm。
外表处理:抛光与喷砂处理,进步模具外表光洁度,削减焊接残留。镀膜处理(如陶瓷涂层),增强耐腐蚀性和耐高温功能。
四、热处理工艺:强化模具功能
烧结强化:通过高温烧结使石墨颗粒间构成强力结合,进步模具强度和耐磨性。烧结温度和时间需严格控制,防止过热导致石墨氧化。
抗氧化处理:在模具外表涂覆抗氧化涂层,削减高温下的氧化损耗,延长使用寿命。
五、质量检测:全流程把控
进程检验:每道工序完成后进行尺度抽检,保证加工精度。使用三坐标丈量仪进行全尺度检测,投影仪比对杂乱轮廓。
终检项目:
外观检测:目视查看焊接点无气孔、夹渣,填充丰满。
电阻检测:使用微欧计丈量焊点电阻≤20μΩ(铜-铜焊)。
强度检测:拉力测验保证焊接点强度≥母材强度的85%。
金相检测:显微镜调查晶粒度≤50μm,保证焊接质量。
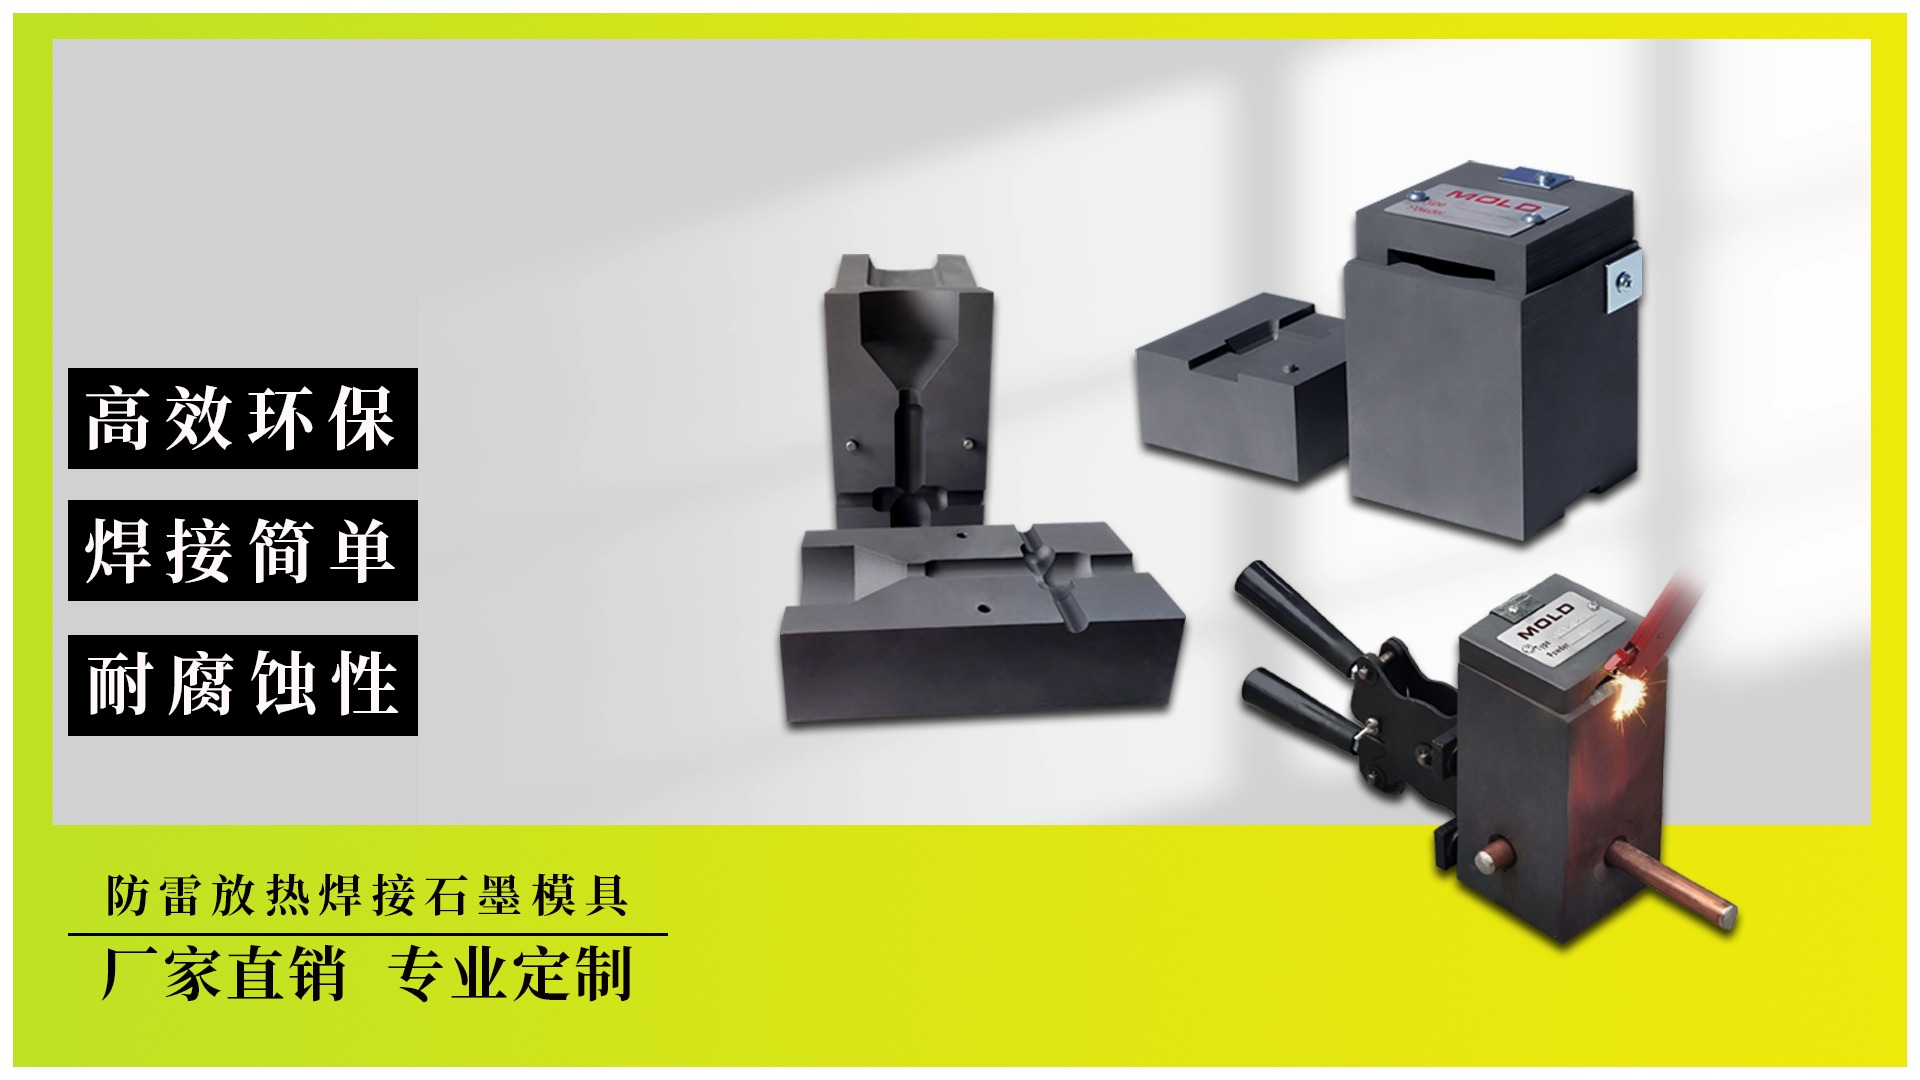
六、模具寿命与维护
使用寿命:高效模具平均寿命≥200次焊接,但需定时查看模腔磨损状况。若划痕深度≥0.3mm或焊接点电阻超标,需及时替换模具。
维护规程:
日常保养:焊后立即用铜刷清理模腔残渣,防止腐蚀。
定时维护:每10焊次涂抹石墨保护剂(耐温≥1500℃)。
存储条件:湿度≤40%的恒温环境,防止叠放导致变形。
七、应用场景与选型建议
按接地资料匹配:
铜材焊接:选用模腔容积比焊件大15-20%的模具。
铜钢过渡焊:优先挑选带过渡台阶的专用模具(台阶高度差≤1mm)。
异形件焊接:定制分体式模具(可替换内衬规划)。
按工程场景挑选:
变电站接地网:大容量模具(≥100mm3)配合延时引火体系。
杆塔接地引下线:便携式模具(重量≤3kg)带快速锁紧设备。
狭小空间作业:微型模具(尺度≤150×100mm)配加长焊药管。