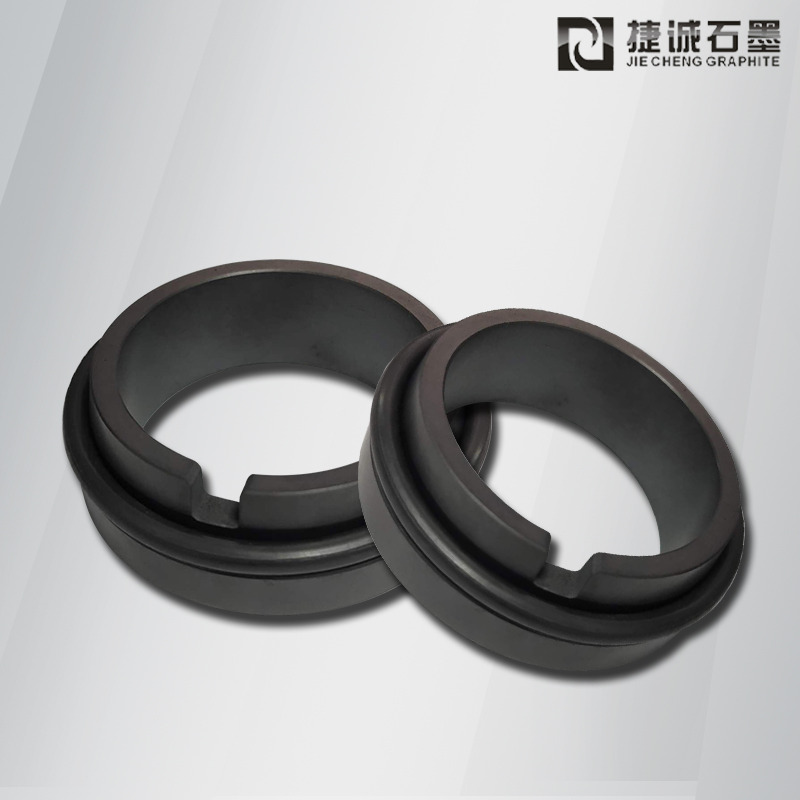
机械密封碳石墨环
机械密封碳石墨环的浸渍工艺是一项要害的制作进程,旨在进步碳石墨环的密封功能、强度和耐磨性。以下是进行此工艺时需求留意的几个方面:
一、浸渍前的预备
毛坯加工:石墨棒料应加工成管料,并按成品尺寸内外径分别留加工余量,一般留2~3mm。若毛坯是大方块,宜用薄片砂轮切割下料,再制成管料,并保证毛坯不允许附着油污。
清洗:用压缩空气清扫管料表面的石墨尘埃,或用自来水洗净,以防止堵塞浸渍表面空地,影响浸渍作用。
枯燥:升温至70~80℃,继续2小时后取出天然冷却,用以除掉石墨管料气孔中的水分。
二、浸渍剂的挑选
树脂类型:常用的浸渍剂包含酚醛树脂、呋喃树脂、环氧树脂等。这些树脂各有特点,应依据详细需求挑选。例如,酚醛树脂具有较好的强度和耐磨性;呋喃树脂具有较高的耐腐蚀性和热稳定性;环氧树脂则具有优异的机械功能和化学稳定性。
稀释与拌和:关于黏度较高的树脂,如环氧树脂,需求参加稀释剂以降低其黏度。稀释剂的挑选应基于树脂的类型和工艺要求。同时,树脂和稀释剂应充沛拌和均匀,以保证浸渍作用。
三、浸渍处理
装料:将石墨管料放入铁丝筐栏内,管料之间坚持2mm以上的间隔,每层之间用铁丝网阻隔。再将筐栏放入浸渍釜内,离釜口法兰留釜体深度1/5的间距。合上釜盖,均匀地拧紧紧固螺栓。
抽真空:抽真空至必定的真空度(如0.1MPa左右),继续一段时间(如30分钟),以扫除釜内空气和石墨管料孔隙中的气体。
吸入树脂:吸入树脂至浸渍釜内,树脂的高度应埋过工件必定间隔(如100mm)。
加压与通气:通入压缩空气至必定的压力(如0.60.8MPa),并维持一段时间(如45小时),使树脂充沛渗透到石墨管料的孔隙中。
四、固化处理
室温固化:将浸渍后的石墨制品放在阴凉通风处天然晒干,一般不少于48小时。
加压加温固化:将晒干的制品放入固化釜内,加压、加温进行固化。固化压力应比浸渍时高0.1MPa,固化温度依据树脂类型而定,如酚醛树脂的固化温度一般为130℃。恰当进步固化温度可促使树脂固化作用进步腐蚀功能。
五、查验与后处理
透气性查验:固化后的制品应进行透气性查验,以判别其是否到达不透性要求。常用的查验方法是通入枯燥的氮气,调查试件外周是否有气泡发生。
表面整理:制品出釜后,可用碱水加锯末屑擦去制品外表面的树脂。

六、其他留意事项
重复浸渍:关于气孔率较大(如大于15%)或运用压力较高和大轴径的制品,原则上要浸渍固化处理屡次(如三次),以保证浸渍作用。
浸渍剂新鲜度:浸渍剂应坚持新鲜,不宜重复运用。特别是聚四氟乙烯涣散液等易蜕变的浸渍剂,更应留意其保存和运用条件。
安全操作:浸渍进程中涉及高温、高压和有毒物质(如某些固化剂),因此应严厉遵守安全操作规程,保证人员和设备的安全。
综上所述,机械密封碳石墨环的浸渍工艺需求留意多个方面,包含浸渍前的预备、浸渍剂的挑选、浸渍处理、固化处理、查验与后处理以及其他留意事项。只有严厉按照工艺要求进行操作,才能保证浸渍作用和产品质量。