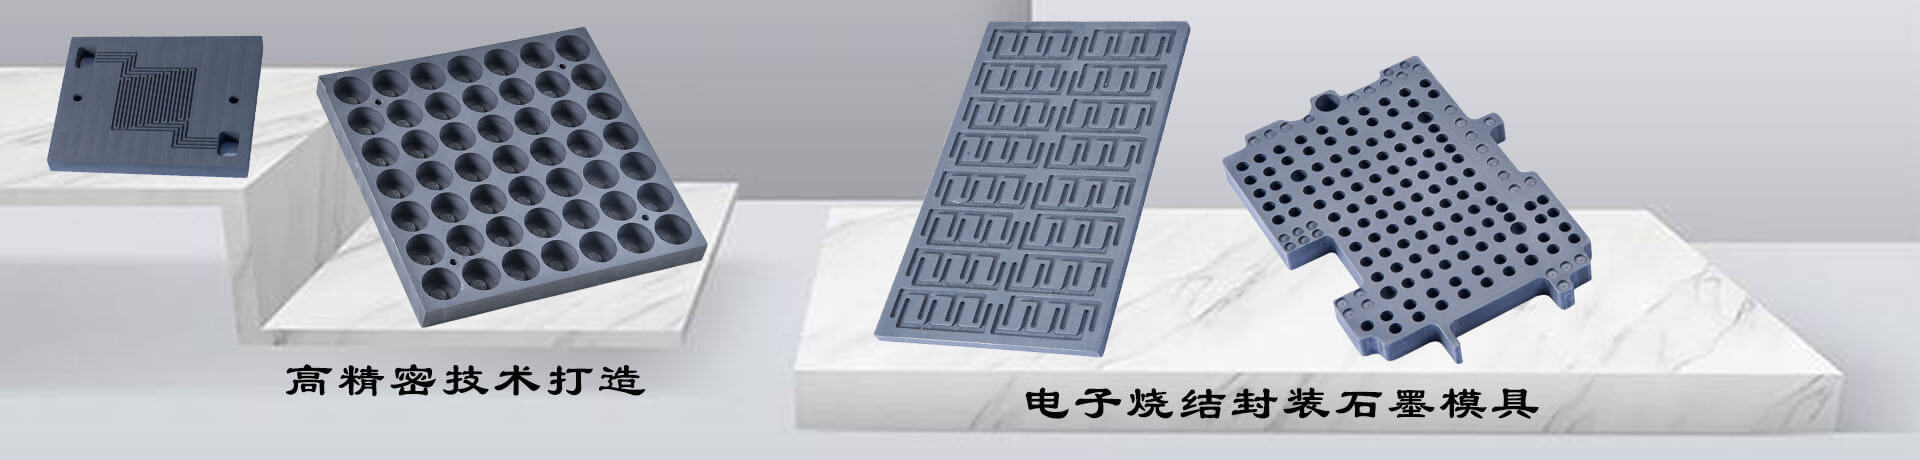
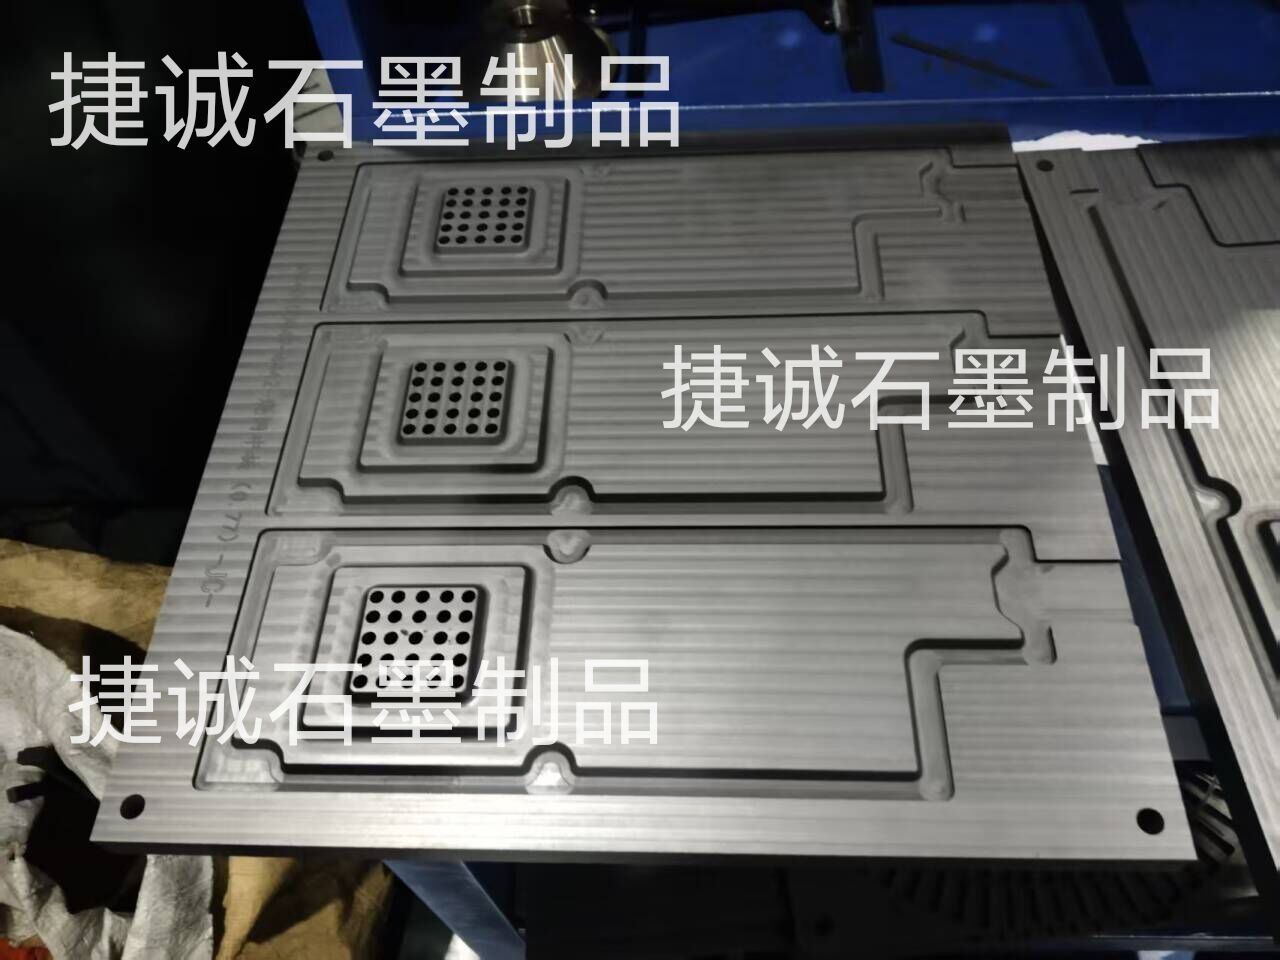
VC扩散焊接石墨模具
VC分散焊接石墨模具的成型精度是衡量其功能的重要指标,以下从精度数据、影响要素、测验办法、优化战略及比照其他工艺五个方面展开分析:
一、成型精度具体数据
尺寸精度
公役范围:深度公役±0.02mm(小批量出产),高精度场景可达±0.005mm。
面平度:要害应用(如光学仪器)要求面平度≤0.001mm。
外表粗糙度:Ra0.1μm以内,接近镜面效果。
事例规范
金诗科技:选用日本进口设备,批量公役稳定性达±0.02mm。
超薄VC模具:外表打磨后粗糙度Ra0.2~0.6,防止烧结缺陷。
二、核心影响要素
加工设备
机床精度:进口设备(如日本机床)稳定性更高,削减大批量公役动摇。
刀具磨损:需定时更换刀具,防止尺寸偏移。
资料特性
石墨纯度:固定碳含量≥99.9%,灰分<300ppm,挥发分0.1%。
抗弯强度:≥150MPa,防止加工开裂。
工艺参数
温度操控:加工环境温度需稳定,防止热膨胀导致变形。
烧结工艺:高温烧结(>1000℃)增强颗粒结合,提高耐磨性。
三、精度测验办法
外观检测
缺陷观察:肉眼或放大镜查看裂纹、气泡、凹陷。
尺寸丈量
检测仪:运用三坐标丈量仪(CMM)或激光扫描仪。
功能验证
散热模拟:经过热成像仪测验均温性,温差<2℃为优。
四、优化战略
设备升级
数控机床:选用五轴联动CNC,加工精度达0.001mm。
抛光工艺:引进化学机械抛光(CMP),外表粗糙度达Ra0.05μm。
工艺立异
激光加工:飞秒激光蚀刻微流道,精度提高50%。
真空烧结:压力梯度烧结(初始0.1MPa→最终10MPa),孔隙率降至8%。
资料复合
碳纤维增强:抗拉强度提高30%,抗变形能力增强。
五、与其他工艺比照
工艺类型 成型精度 (mm) 散热功率 定制灵活性 适用场景
VC分散焊 ±0.005 高效均匀(相变循环) 高(形状/尺寸/功能可调) 高功能手机、游戏笔记本、5G基站
传统焊接 ±0.05 一般(依靠资料导热) 低(规范化模具) 低端散热片、简单结构件
精细加工 ±0.02 中等(无相变) 中(需多次装夹) 工业模具、普通电子设备
热管成型 ±0.03 一维传导(功率低于VC) 低(固定管径/长度) 轻薄本、边缘散热
六、未来趋势
混合工艺:VC分散焊+3D打印(复杂流道一体成型)。
智能监控:集成传感器实时反馈精度,动态调整加工参数。
极点环境适配:开发耐高温(>300℃)抗氧化涂层,提高模具寿数。
经过设备、资料、工艺的综合优化,VC分散焊接石墨模具的成型精度可进一步提高,满足未来高功能电子设备的散热需求。

热门关键词