石墨模具加工工艺流程、刀具选择与常见问题全解析
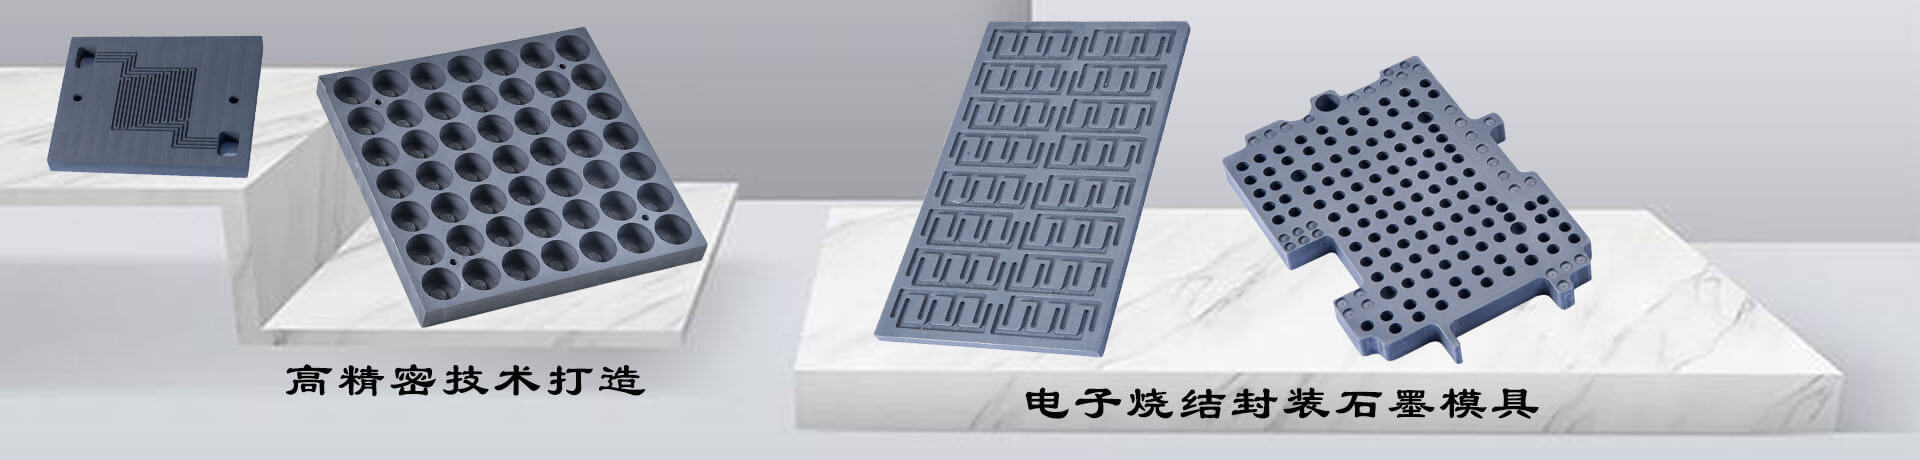
石墨模具加工是指将石墨毛坯通过数控加工等工艺手段,制造出具有特定型腔和精度的模具的过程。石墨模具因其优异的高温性能和自润滑特性,在玻璃制造、粉末冶金、电子封装等行业中广泛使用。石墨模具加工与普通金属模具加工有许多不同之处,了解其工艺流程、技术要点和常见问题,有助于更好地把控模具品质和交付周期。
石墨模具加工的基本工艺流程从毛坯准备和三维建模开始。首先根据模具的尺寸选择合适的石墨块或石墨板,考虑到加工余量,毛坯尺寸通常比模具最终尺寸大5到10毫米。然后使用CAD软件进行模具的三维建模,确定型腔的形状、尺寸和位置,并根据石墨材料的加工特性进行工艺性审查,如增加脱模斜度、避免尖锐内角等。建模完成后,通过CAM软件生成数控加工程序,规划刀具路径和切削参数。对于复杂的多型腔模具,还需要合理安排加工顺序,以减少加工变形和提高效率。
粗加工是石墨模具加工的第一阶段,目标是快速去除多余材料,留出精加工余量。粗加工通常使用大直径的立铣刀,采用较大的切削深度和进给速度,以提高材料去除效率。由于石墨加工会产生大量粉尘,粗加工时必须开启强力吸尘装置,及时排走切屑和粉尘,避免粉尘堆积在型腔中影响后续加工。粗加工后,模具的大致形状已经显现,但表面粗糙、尺寸精度低,需要留出0.3到0.5毫米的余量供精加工使用。对于大型模具,粗加工后还需要进行时效处理,让加工应力充分释放,减少精加工后的变形。
精加工是决定石墨模具最终精度和表面质量的关键阶段。精加工使用小直径的金刚石刀具,采用较小的切削深度和较高的主轴转速,逐层切削到最终尺寸。对于型腔中的曲面和斜面,需要使用球头铣刀进行多轴联动加工,保证曲面的光滑过渡。精加工的刀具路径规划非常重要,合理的走刀方式能够减少接刀痕迹,提高表面质量。精加工完成后,还需要进行抛光和研磨工序,使用油石、研磨膏等工具对型腔表面进行光整处理,将表面粗糙度降低到要求的范围内。对于玻璃成型等对表面要求极高的模具,还需要进行镜面抛光。
刀具选择是石墨模具加工中的核心技术问题。石墨材料对刀具的磨蚀性极强,普通硬质合金刀具在加工石墨时磨损很快,通常只能加工几件就需要更换。因此,石墨模具加工普遍使用聚晶金刚石(PCD)刀具或金刚石涂层刀具。PCD刀具的硬度高、耐磨性好,使用寿命是硬质合金刀具的几十倍,能够长时间保持切削刃的锋利,保证加工尺寸的稳定性。金刚石涂层刀具则在硬质合金基体上涂覆一层金刚石薄膜,兼顾了刚性和耐磨性,价格相对较低,适合中等批量的加工。不同的加工阶段需要选择不同类型的刀具,粗加工选用刚性好的刀具,精加工选用锋利度高的刀具。
加工精度控制是石墨模具加工的难点。石墨模具的精度要求通常很高,型腔尺寸公差可能只有几微米,这对加工设备、环境和检测都提出了严格要求。设备方面,需要使用高精度的数控加工中心,机床的定位精度和重复定位精度应达到微米级;环境方面,精加工车间需要恒温控制,温度波动控制在±1摄氏度以内,避免热胀冷缩影响尺寸;检测方面,需要使用三坐标测量仪对模具进行全面检测,确保每个尺寸都在公差范围内。东莞市捷诚石墨制品有限公司在高精度石墨模具加工方面拥有丰富经验,能够稳定满足客户的精密加工需求。
常见问题的预防和处理是石墨模具加工中需要积累的经验。崩边是石墨加工中最常见的问题,通常发生在型腔的边缘和出口处,可以通过减小进给量、增加支撑和优化走刀方向来预防。变形是大型薄壁模具的常见问题,需要通过粗精加工分开、时效处理和对称加工来控制。表面粗糙度不达标通常与刀具磨损和进给速度有关,需要及时更换刀具并优化切削参数。
石墨模具加工是一项技术密集型工作,需要设备、工艺和经验的完美结合。东莞市捷诚石墨制品有限公司拥有专业的石墨模具加工团队和完善的设备配置,能够为客户提供高品质、高精度的石墨模具加工服务。