石墨匣钵装料方式如何影响烧结质量与生产效率?
石墨匣钵是粉末冶金、电子陶瓷、锂电池正极材料等烧结工艺中的承载容器,装料方式直接影响烧结质量、生产效率和匣钵寿命。
平铺装料是最基本的方式。将物料均匀平铺在匣钵底部,料层厚度根据物料烧结特性和透气性确定。平铺的优点是受热均匀、气氛流通好、烧结一致性高;缺点是空间利用率低。适用于对烧结质量要求高、物料透气性差或易粘连的情况。料层厚度通常10-50mm,过厚导致内部烧结不均。
堆叠装料提高空间利用率。将多个装有物料的匣钵上下堆叠,层间留间隙或用支撑柱隔开。堆叠可显著提高炉内容量,但需注意:层间必须有足够间隙保证气氛流通和热辐射,间隙过小导致下层温度偏低;堆叠高度不宜过高,避免底部过载变形;各层应对齐防滑落。适用于物料透气性好、对温度均匀性要求适中的批量生产。
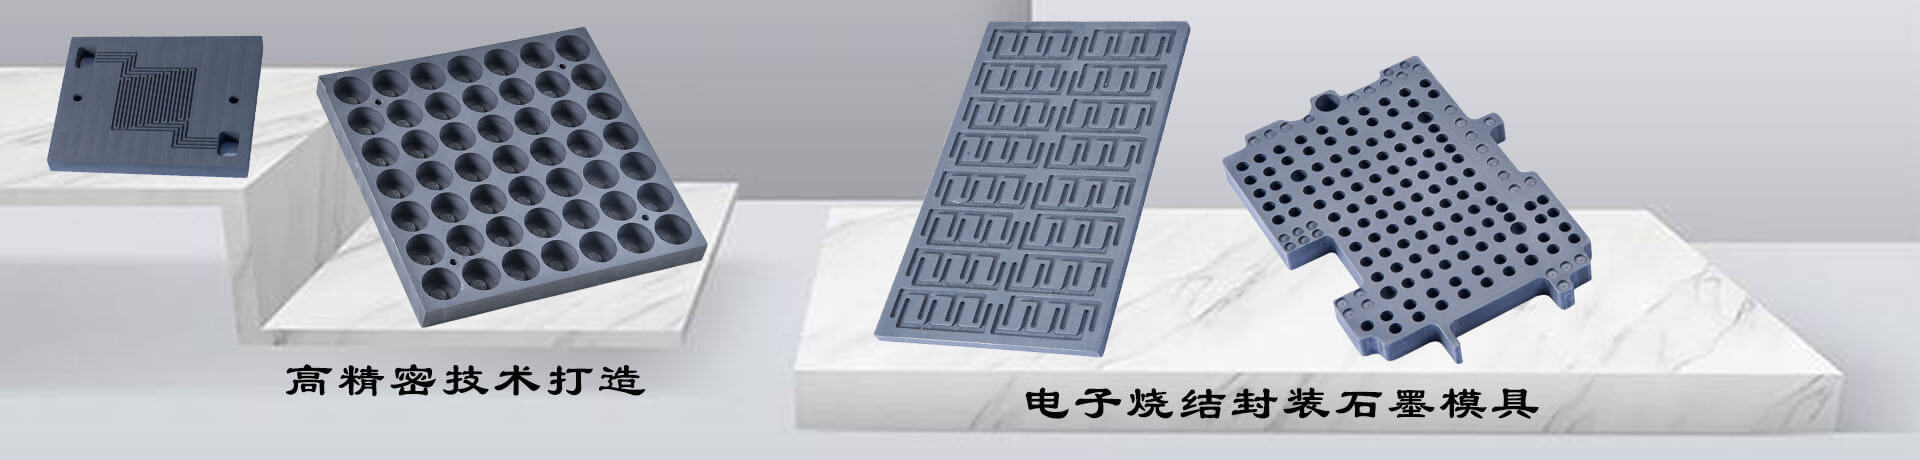
格仓分装用于精密烧结。匣钵内部设隔板分成多个小格仓,每格单独装料。优点是各格物料独立,避免相互粘连污染,便于精确控制装料量;缺点是加工复杂、空间利用率降低。适用于高价值物料、小批量精密烧结或需隔离不同物料的情况。
模具成型装料用于特殊坯体。将预成型坯体有序排列在匣钵中,坯体间留间隙。要求匣钵底面平整,坯体排列整齐,避免烧结中倾倒粘连。适用于陶瓷坯体、粉末冶金压坯等成型件烧结。
气氛流通是装料设计的关键。无论哪种方式,都必须保证炉内气氛充分接触物料表面,带走挥发分和反应气体。物料堆积过密、料层过厚、堆叠间隙过小都会阻碍气氛流通。可在匣钵壁加工通气孔,或在物料中插入通气棒改善内部流通。
装卸效率影响成本。匣钵开口角度和深度应便于铲子或机械手操作,内壁光滑不易粘料。自动化生产线中,匣钵尺寸形状应与机械手、传送带匹配。
东莞市捷诚石墨制品有限公司可根据物料特性、烧结工艺和设备条件,推荐最合适的装料方式和匣钵结构,提供带通气孔、格仓、特殊涂层等定制化产品,帮助客户兼顾烧结质量和生产效率。
石墨匣钵的装料方式需结合物料特性、烧结质量要求和生产效率综合选择,通过优化装料方式和匣钵结构,实现烧结质量、效率和寿命的最佳平衡。